汾阳蓄热式焚烧污水废气处理 高效废气处理设备的技术与应用
引言
随着工业化进程的加快,污水处理过程中产生的废气问题日益受到关注。汾阳作为工业发展较为活跃的地区,在污水处理环节中面临着恶臭气体和挥发性有机物的治理难题。蓄热式焚烧技术(Regenerative Thermal Oxidizer,简称RTO)作为一种高效、节能的废气处理设备,在汾阳地区的污水废气处理中发挥着重要作用。本文将围绕蓄热式焚烧技术在汾阳污水废气处理中的应用进行详细探讨。
一、污水废气处理的必要性
污水处理厂在运行过程中,由于微生物分解有机物,会产生大量含硫化氢、氨气、硫醇、挥发性有机物等有害物质的恶臭废气。这些废气若未经有效处理直接排放,不仅会对周边居民的生活质量造成影响,还会对大气环境造成污染。汾阳地区对于环保要求日益严格,选择高效可靠的废气处理设备成为污水治理的重要环节。
二、蓄热式焚烧技术原理
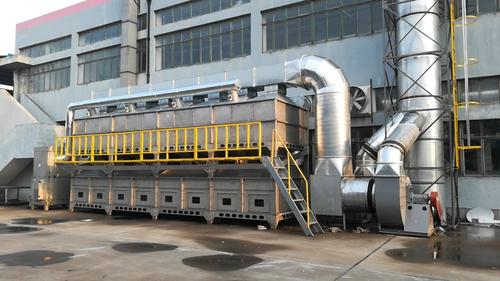
蓄热式焚烧炉(RTO)是一种基于热氧化原理的废气处理设备。其核心工作机制如下:
- 废气引入:污水废气经过预处理(如除尘、除湿)后,由风机送入RTO系统。
- 蓄热换热:废气首先通过蓄热陶瓷介质层,吸收上一循环储存的热量,温度迅速升高至接近氧化反应温度。
- 高温氧化:废气进入燃烧室,在760℃~850℃的高温环境下,挥发性有机物和恶臭物质被氧化分解为二氧化碳和水。
- 热量回收:净化后的高温气体通过另一侧的蓄热层,将热量传递给陶瓷介质,自身温度降低后排放。
- 循环切换:通过阀门切换,气流方向周期性改变,实现热量的高效回收利用。
三、蓄热式焚烧设备的优势
相比传统废气处理设备,RTO在汾阳污水废气处理中具有以下显著优势:
- 处理效率高:对挥发性有机物和恶臭物质的去除率可达95%以上,满足严格排放标准。
- 运行能耗低:热回收效率高达90%~95%,大幅降低燃料消耗和运行成本。
- 适应性强:可处理多种成分复杂、浓度波动的污水废气。
- 无二次污染:氧化产物主要为二氧化碳和水,不产生氮氧化物等二次污染物(配合低氮燃烧技术)。
- 自动化程度高:配备PLC控制系统,实现全自动运行和远程监控。
四、汾阳地区污水废气处理应用要点
在汾阳地区实际应用中,蓄热式焚烧污水废气处理系统需注意以下要点:
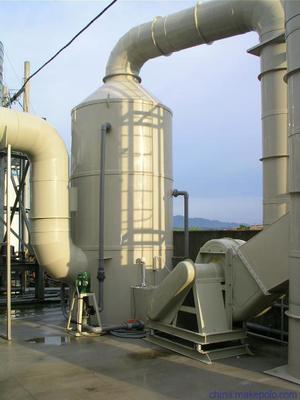
- 废气预处理:污水废气中常含有水分、颗粒物和腐蚀性成分,需先经过洗涤塔、除雾器等预处理设备,防止堵塞蓄热陶瓷和腐蚀设备。
- 废气浓度控制:对于低浓度废气,可通过浓缩装置(如沸石转轮)提高浓度后再进入RTO,以维持自持燃烧,减少辅助燃料消耗。
- 设备选型:根据汾阳当地污水厂的废气风量、成分和浓度,合理选择两室、三室或旋转式RTO,确保处理效果与经济性的平衡。
- 安全防护:污水废气中可能含有易燃易爆成分,需设置浓度检测、泄爆装置和紧急排放系统,确保运行安全。
- 维护保养:定期检查蓄热陶瓷、阀门和燃烧器,及时更换老化部件,保证设备长期稳定运行。
五、实际应用案例
汾阳某污水处理厂采用三室蓄热式焚烧炉处理污水站恶臭废气,处理风量为20000m³/h,废气中非甲烷总烃浓度约为500mg/m³。系统投运后,经检测排放口非甲烷总烃浓度低于20mg/m³,臭气浓度远低于国家排放标准,周边环境空气质量明显改善,取得了良好的环境效益和社会效益。
六、
蓄热式焚烧污水废气处理设备凭借其高效、节能、环保的特点,已成为汾阳地区污水废气治理的重要技术手段。随着环保法规的日趋严格和技术的不断进步,RTO设备将在污水处理领域发挥更加重要的作用。选择合适的废气处理设备,做好日常运维管理,是实现绿色生产和可持续发展的重要保障。汾阳地区的实践表明,蓄热式焚烧技术能够有效解决污水废气污染问题,值得在同类项目中推广应用。
如若转载,请注明出处:http://www.ryhb888.com/product/33.html
更新时间:2026-09-27 15:07:11